Zprávy

Proces výroby šroubů

2026-06-16

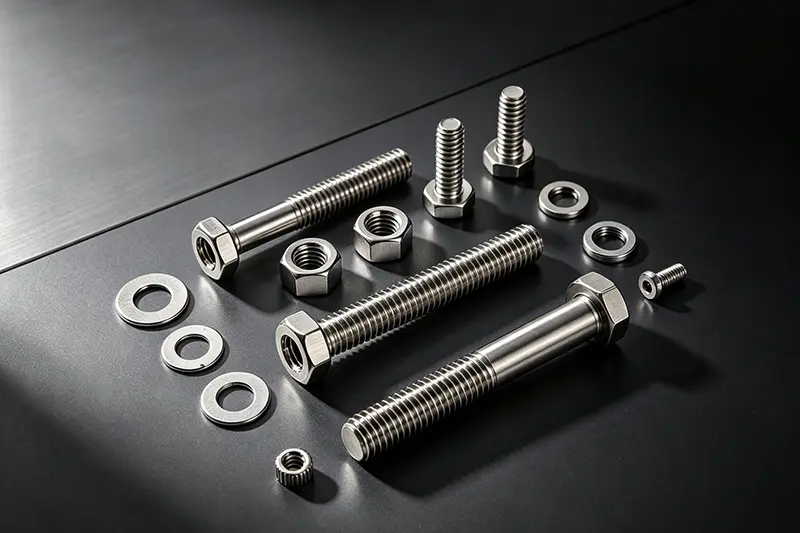
Šroubyjsou rozděleny na běžné šrouby z uhlíkové oceli, šrouby s vysokou pevností (třídy 8.8, 10.9 a 12.9) a šrouby z nerezové oceli. Zatímco základní výrobní procesy jsou do značné míry podobné, šrouby s vysokou pevností vyžadují další krok tepelného zpracování, zatímco šrouby z nerezové oceli procházejí mořením a pasivací. 

I. Vstupní kontrola surovin

Suroviny: Drátěný drát (svinutá ocel); jakosti materiálu zahrnují nerezovou ocel Q235, 45#, 40Cr, 35CrMo a 304/316.

Vizuální kontrola: Zkontrolujte, zda nejsou praskliny, rez nebo delaminace povrchu.

Fyzikálně chemické zkoušky: Spektrální analýza materiálu, pevnost v tahu a tvrdost.

Ověření rozměrů: Ujistěte se, že průměr drátu odpovídá specifikacím polotovaru šroubu.


II. Tažení drátu (tažení za studena)

Počáteční průměr válcovaného drátu je předimenzovaný a musí být tažen na standardní průměr polotovaru.

Moření: Ponořením do kyseliny chlorovodíkové k odstranění okují a rzi.

Neutralizace, oplach vodou a fosfátování: Vytvoření mazacího fosfátového filmu na povrchu.

Zmýdelnění: Aplikace lubrikačního prášku ke snížení opotřebení lisovacích nástrojů.

Tažení za studena: Vícenásobné tažení pro zmenšení průměru drátu na cílovou velikost zpracování.

Navíjení: Drát je navinutý do cívek, připravený pro studené hlavičky.


III. Studené hlavy (základní proces: tváření hlavy šroubu a polotovaru dříku v jedné operaci)

Používá vícestanicový stroj pro studené hlavy; tvarování probíhá vytlačováním při pokojové teplotě (bez zahřívání).

Podávání a řezání: Drát se řeže na požadovanou celkovou délku šroubu.

První děrování (předhlavička): Počáteční vytlačování pro vytvoření tvaru hlavy.

Druhý průbojník (dokončovací záhlaví): Vytváří šestihrannou hlavu, kulatou hlavu nebo pánvovou hlavu; současně zmenšuje průměr stopky a tvoří zkosení.

Vysunutí: Vytvoří polotovar šroubu s hladkou stopkou (bez závitu).

Kontrola vad: Kontroluje praskání hlavy, mimostředné hlavy, nekonzistentní délky stopky a otřepy.


IV. Válcování závitů (zpracování závitů)

Vyznačuje se válcováním závitů (pro vysoce přesné šrouby s vysokou pevností) oproti válcování závitů plochými matricemi (pro standardní šrouby).

Vkládání polotovaru, polohování a upínání.

Dvě závitové válcovací matrice se otáčejí proti sobě a vytlačují standardní vnější závity na stopku.

Kontrola závitoměru (Go/No-Go): Zajišťuje přesnost lícování závitu.

Odstraňování otřepů: Odstranění otřepů z okrajů závitu.


V. Tepelné zpracování (Vyžadováno pouze pro vysokopevnostníšrouby, stupeň 4.8 a vyšší; volitelně pro standardní šrouby Grade 4.8)

Účel: Zvýšit pevnost, tvrdost a houževnatost, dosáhnout... 8,8/10,9/12,9 stupňů pevnosti

1. Kalení

Zahřátí v peci s mřížkovým pásem na 800–900 °C, následované rychlým ochlazením oleje pro zvýšení tvrdosti.

2. Temperování

Znovu zahřátý a udržovaný na střední teplotě, aby se uvolnilo vnitřní pnutí při kalení a zabránilo se křehkému lomu.

3. Chlazení a vybíjení

Kontrola tvrdosti a mikrostruktury po tepelném zpracování; neshodné díly jsou přepracovány.


VI. Povrchová úprava (ochrana proti korozi/korozi; proces vybraný na základě požadavků)

1. Elektrogalvanizace (standardní šrouby)

Odmašťování → Moření → Aktivace → Zinkování → Pasivace (Modrobílá, duhová, černá) → Těsnění

Výhody: Nízká cena; Disadvantages: Susceptible to hydrogen embrittlement at high temperatures; electro-galvanizing is prohibited for high-strength 10.9/12.9 bolts.

2. Žárové zinkování (energetický průmysl a venkovní šrouby pro velké zatížení)

Moření a tavidlo → Vysokoteplotní zinkování; silný povlak, vynikající odolnost proti korozi; závity vyžadují následné čištění.

3. Dacromet / Geomet (pro šrouby s vysokou pevností)

Žádné vodíkové křehnutí; vynikající odolnost proti korozi ve srovnání s galvanizací; odolný proti slané vodě; mainstreamová volba pro nové energetické a automobilové komponenty s vysokou pevností.

4. Černění/modrání (nízkonákladové vnitřní šrouby)

alkalická oxidace; pouze krátkodobá ochrana proti korozi; žádná krycí vrstva.

5. Specifikace nerezové oceli: Moření a pasivace

Odstraňuje vodní kámen/oxidy; zvyšuje odolnost nerezové oceli proti korozi.


VII. Kompletní kontrola a třídění

Vizuální kontrola (100%): Praskliny, promáčkliny, otřepy, odlupování povlaku.

Rozměrová kontrola: Celková délka, šířka šestihranu přes plošky, tloušťka, vnější průměr závitu.

Mechanické namátkové kontroly: Pevnost v tahu, mez kluzu, tvrdost, zkoušení krouticího momentu.

Optický třídicí stroj: Automatické třídění pro odstranění vadných dílů.

VIII. Vypékání vodíku (povinné pro galvanizované vysokopevnostní šrouby)

Pečené při 200–230 °C po dobu 2–4 hodin během 24 hodin po pokovení, aby se eliminovalo vodíkové křehnutí a zabránilo se lomu způsobenému stresem.


IX. Balení a skladování

Baleno podle specifikace a třídy; označené (specifikace, síla, materiál, číslo šarže). Obaly odolné proti vlhkosti; skladování a expedice.


DALŠÍ :
-
Související novinky
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů