Jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
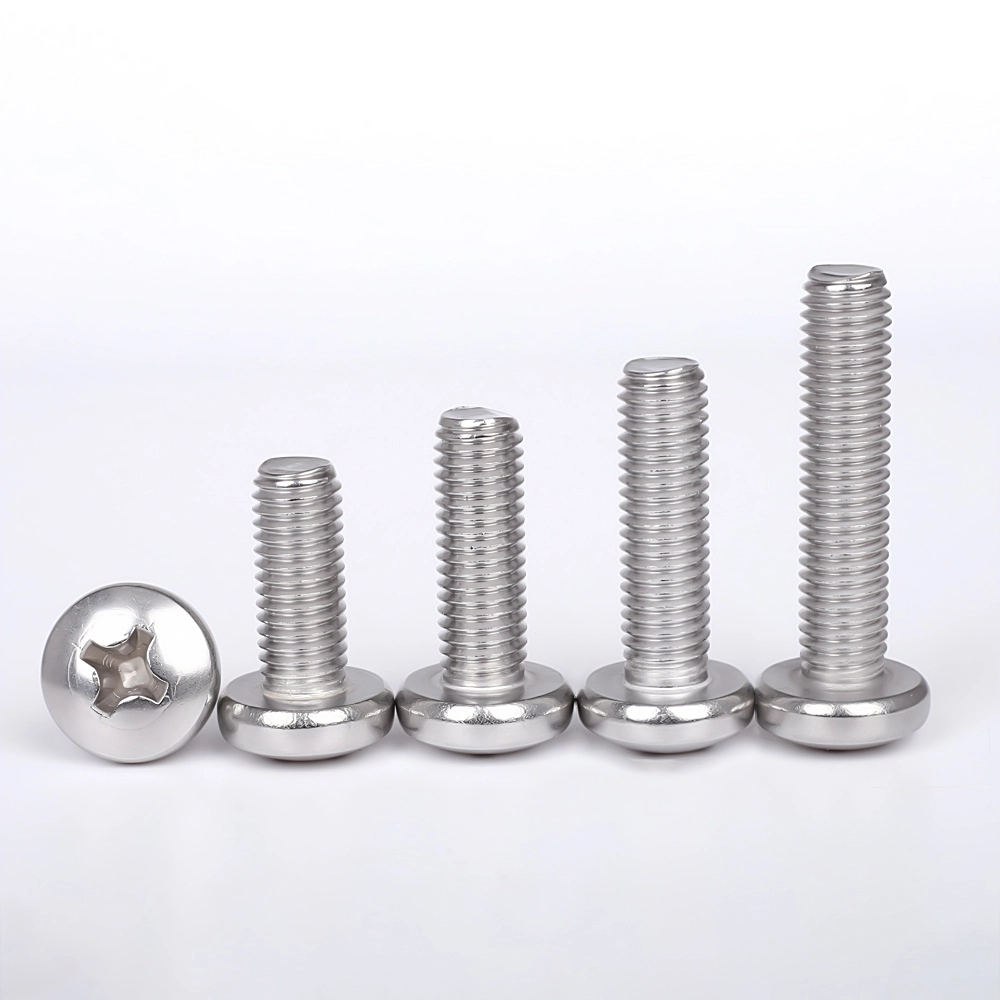
Mohou narušení automatizované montáže pocházet z variací šarží strojního šroubu s křížovou drážkou GB818?
2026-09-11
Nákupčí OEM elektroniky a distributoři průmyslových spojovacích prvků často ověřují kvalitu strojních šroubů ruční kontrolou vzorků. Ručně vybírané prototypové vzorky procházejí kontrolou rozměrů a ručním testováním šroubovákem. Mnohonásobné drobné odchylky na úrovni šarže zůstávají během ručního vzorkování neviditelné, vynořují se pouze tehdy, když jsou díly dodávány do vysokorychlostních automatických montážních linek, což vede k neplánovaným odstávkám linky a dalším nákladům na přepracování.
Čtyři odchylky související s montážní linkou zřídka zdůrazněné ve standardních technických listech:
- Posun profilu s příčným vybráním způsobující přerušované vychýlení bitu unášeče pod výrobním točivým momentem
- Opotřebení nástroje pro válcování závitů generuje nekonzistentní uložení závitu ve velkých výrobních sériích
- Tloušťka povrchové vrstvy rozptyluje posuvné hodnoty tření pro stanice s řízením točivého momentu
- Oddělená tepelná čísla surového materiálu, díky čemuž jsou certifikáty prototypů pro dodávané šarže neplatné
Konzistence geometrie napříč prohlubněmi pro vysokorychlostní automatickou jízdu
Ruční testování vzorků toleruje drobné nedokonalosti tvaru křížového zahloubení. Robotické montážní nástroje používají pevné profily točivého momentu; malé vybrání rozměrový posun mění kontaktní povrch bitu. Dokonce i šrouby, které projdou statickou vizuální kontrolou, způsobují časté vylomení, opotřebení bitů a vyřazené sestavy na výrobních linkách.
- Periodické optické skenování profilu geometrie křížového zahloubení během každé výrobní kampaně
- Simulované automatické testování točivého momentu při montáži pomocí zákazníkem specifikovaných typů bitů ovladače
Wanluo Hardware provádí namátkové kontroly profilu zahloubení nad rámec jednoduchého vizuálního vzhledu a filtruje šarže náchylné k riziku vymrštění při robotické montáži před balením pro exportní objednávky.
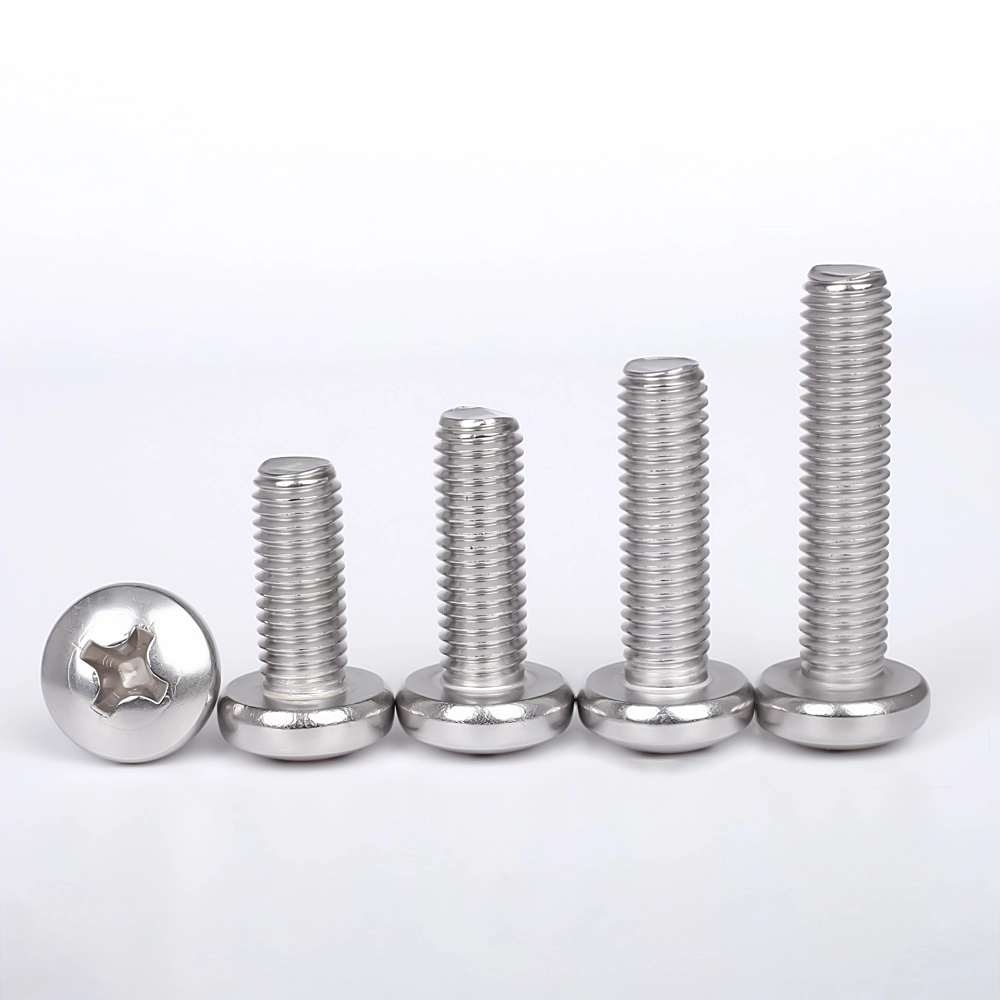
Stabilita lícování závitu při progresi opotřebení nástroje v sériové výrobě
Prototypové šrouby jsou vyráběny se zbrusu novými nástroji pro válcování závitů. Po milionech cyklů součástí se povrchy matrice postupně zhoršují. Jednotlivé rozměry šroubů mohou stále sedět v pásmu tolerance výkresu, přesto kumulativní změny profilu vytvářejí kolísavé chování při záběru závitu.
Taková jemná odchylka neukazuje nic během ručních zkoušek s jedním šroubem, ale přináší sporadické křížení závitů nebo tuhé spojení při nepřetržitém podávání do otvorů se závitem v pouzdru u automatických přípravků.
- Implementujte spouštěcí prahové hodnoty pro objem výroby pro regeneraci závitových zápustek
- Vzorkování měřidla GO-NO-GO kombinované s částečným ověřením profilu závitu za směnu
Rozptyl tloušťky povlaku mění výkon točivého momentu a napětí
Mnoho kupujících specifikuje pouze typ povlaku, aniž by definovalo přípustné variace tloušťky. Nerovnoměrnost zinkové nebo pasivační vrstvy modifikuje koeficient povrchového tření. Na montážních stanicích se zajištěním točivého momentu poskytuje identický naprogramovaný točivý moment velmi rozdílnou skutečnou upínací sílu.
Některé šarže skončí nedostatečně upnuté a náchylné k uvolnění vibrací během provozu; u jiných vzniká riziko vzniku proužků závitů během utahování řízeného robotem, i když každý šroub vypadá vizuálně jednotně.
- Vícebodové měření tloušťky povlaku pokrývající kořeny závitu a přechodové zóny mezi hlavou a stopkou
- Validace točivého momentu na stolici představující skutečné parametry montážní stanice
Sledovatelnost šarží ohřívaného materiálu oddělující evidenci vzorku od volně loženého zboží
Obecné protokoly o zkouškách materiálu ze sérií prototypů nemohou představovat hromadně vyráběné zásilky pro průmyslové audity OEM. Někteří dodavatelé spojovacích prvků znovu používají staré dokumenty MTR o vzorových šaržích pro pozdější výrobní série, aniž by křížově odkazovali na skutečná tepelná čísla oceli.
U projektů elektroniky a zařízení podléhajících pravidlům sledovatelnosti součástí může tento nesoulad v dokumentaci blokovat přijímání kontroly kvality příchozího zboží nezávisle na mechanickém výkonu fyzických šroubů.
- Navažte kódy šarží hotového zboží přímo na odpovídající čísla šarží ocelárny
- Místo rozesílání nedatovaných prototypových certifikátů vydávejte zprávy o materiálech v anglickém jazyce specifické pro daný projekt
Zkrácený kontrolní seznam technických klauzulí pro nákup spojovacího materiálu zaměřený na automatizované linky
- Přidejte geometrii křížového zahloubení a požadavky na simulovaný cyklus robotického krouticího momentu do specifikací objednávky
- Definujte spouštěče údržby válcování závitů a pravidla vzorkování pro ověřování závitů ve smíšeném režimu
- Specifikujte přípustný rozsah tloušťky povlaku plus ověření točivého momentu pro montážní stanice s řízením točivého momentu
- Prosazovat dokumentaci související s tepelnou šarží; odmítnout opětovné použití samostatných zpráv o materiálu vzorku prototypu
Související novinky
- Co dělá T-šroub z nerezové oceli spolehlivou volbou pro moderní upevnění?
- Jak kombinovaný šroub s vnitřním šestihranem zlepšuje výkon upevnění?
- Jaké chyby při nákupu způsobují selhání projektu nerezového drátěného lana?
- Maskují vzorky s dokonalým povrchem rizika spojená s projektováním v terénu?
- Co dělá kotvicí šroub do betonu s šestihrannou přírubou spolehlivý pro těžké konstrukce?